Lorsqu’un projet nécessite un récipient sous pression qui ne figure dans aucun catalogue, les solutions habituelles prennent beaucoup de temps. La fabrication d’une pièce moulée ou forgée peut prendre de 6 à 18 mois, voire plus, avant d’être finie et livrée, et une forme unique s’adapte rarement à une chaîne de fabrication standard. La fabrication additive par arc électrique (WAAM) offre une autre solution. Un robot construit le récipient couche par couche à partir d’un fil métallique, ses buses et ses raccords étant imprimés d’un seul tenant.
Voici comment MX3D fabrique des récipients sous pression sur mesure. L’impression ne prend que quelques jours au lieu de plusieurs mois, et le récipient reste solide, durable et conforme aux mêmes normes de pression qu’un récipient classique. Comme la technologie WAAM fonctionne avec la plupart des métaux soudables, nous pouvons également adapter le matériau à votre secteur d’activité, par exemple l’ l'acier inoxydable, duplex et super duplex, l’aluminiumet d’autres alliages. Pour lancer le processus, il nous suffit d’un fichier CAO. À partir de là, nous le transformons en un récipient sous pression imprimé en 3Dfiable, livré dans des délais très courts.
Demandez un devis pour votre récipient sous pression →
Quand un récipient sous pression imprimé en 3D est-elle judicieuse ?
Il existe plusieurs façons de fabriquer un récipient sous pression. La méthode classique fabrication d’un récipient sous pression consiste à cintrer une tôle d’acier pour former une enveloppe, puis à y souder les fonds et les raccords. Ce procédé convient bien aux récipients cylindriques standard. Le forgeage et le moulage sont adaptés aux pièces épaisses, compactes ou soumises à de fortes contraintes, mais ils impliquent des délais de fabrication longs. WAAM imprime le récipient sous pression directement à partir d’un modèle 3D.
Le choix de la meilleure méthode dépend de la taille du récipient, du lot, de la complexité de la forme et de votre délai. L'impression 3D est la solution la plus adaptée lorsque vous avez besoin rapidement d'un récipient de grande taille ou complexe, qu'il s'agisse d'un exemplaire unique ou d'un petit lot. Trois éléments font la différence :
| Avantage | Ce que cela signifie pour vous |
| Plus rapide | Le procédé WAAM dépose entre 2 et 8 kg de métal par heure, et l'impression démarre dès que le modèle est prêt. Vous n'avez plus à attendre la fabrication des matrices, des gabarits et des ébauches forgées. |
| Robuste et conforme à la réglementation | Nos récipients sous pression sont conçus pour répondre aux exigences des normes PED et ASME. |
| Formes complexes | Les buses, les tubulures et les raccords spéciaux sont moulés directement dans la coque. Cela permet de réduire le nombre de joints soudés à réaliser et à contrôler. Les formes non standard ne nécessitent aucun outillage spécifique. |
Les situations où WAAM fait la différence
Au-delà de ces avantages, certains projets correspondent parfaitement au WAAM :
- Pièces uniques et petites séries. Le moulage et le forgeage ne sont rentables que sur une série, car il faut d'abord fabriquer l'outillage. Sans outillage à amortir, un récipient imprimé à l'unité reste abordable.
- Remplacements urgents. Lorsqu'un réservoir tombe en panne ou arrive en fin de vie, chaque semaine d'attente entraîne un temps d'arrêt. Si le fournisseur d'origine ne fabrique plus la pièce, nous travaillons à partir du plan d'origine ou procédons à une ingénierie inverse du réservoir existant, puis imprimons une pièce de rechange.
- Alliages spéciaux. Les alliages duplex, super duplex et à base de nickel, sous forme de tôles ou de pièces forgées, peuvent présenter des délais de livraison longs. Le fil à souder est un consommable standard ; il est donc généralement plus facile à se procurer.
- Modèles à valider. Lorsqu'un modèle est nouveau, vous pouvez imprimer un seul récipient, le tester et l'ajuster avant de passer une commande plus importante.
Si votre projet correspond à l'une de ces situations, il vaut la peine de comparer le WAAM à la méthode traditionnelle.
Normes, qualifications et certifications
Pour un récipient sous pression, la réglementation définit les modalités de conception, de fabrication et d'essai. Nous fabriquons nos récipients sous pression dans nos locaux conformément aux qualifications et aux normes industrielles suivantes.
PED (2014/68/UE)
La PED est la directive européenne relative aux équipements sous pression supérieurs à 0,5 bar. Elle classe les équipements en quatre catégories, de I à IV, en fonction de la pression maximale, du volume et du type de fluide. Plus la catégorie est élevée, plus l'évaluation de la conformité est stricte. À partir de la catégorie II, un organisme notifié intervient, et son rôle s'accroît avec la catégorie. L'appareil reçoit alors un marquage CE et une déclaration de conformité.
Le métal imprimé n'est pas encore couvert par les normes harmonisées relatives aux matériaux. Pour un récipient imprimé, le matériau est donc homologué dans le cadre d'une évaluation spécifique du matériau (PMA). Pour les récipients des catégories III et IV, cette évaluation est réalisée par l'organisme notifié.
ASME VIII
La section VIII du code ASME BPVC est le code américain relative à la construction des récipients sous pression. Elle définit les règles en matière de conception, de matériaux, de fabrication, d'inspection et d'essais. La division 1 est la plus couramment utilisée.
ASME IX
La norme ASME IX régit la qualification des procédures de soudage. Le WAAM étant un procédé de soudage à l'arc, nos procédures d'impression sont qualifiées conformément à cette norme. Chaque procédure est consignée dans une spécification de procédure de soudage (WPS) et validée à l'aide d'éprouvettes, dont les résultats sont consignés dans un rapport de qualification de procédure (PQR). Pour le WAAM, les paramètres d'impression font partie intégrante de cette procédure. Si un paramètre clé dépasse la plage pour laquelle la procédure a été qualifiée, celle-ci doit être requalifiée.
DNV AMC3
MX3D est le première installation WAAM certifiée AMC3, la classe la plus élevée de la norme DNV-ST-B203, la norme DNV relative aux pièces métalliques imprimées en 3D. Cette norme classe les pièces imprimées en différentes catégories en fonction des conséquences d’une éventuelle défaillance de la pièce, et la classe AMC3 concerne les pièces critiques soumises à des charges élevées. L’audit a porté sur notre site, notre logiciel MetalXL et nos procédures WAAM, notamment les essais mécaniques, la validation des matériaux et le contrôle qualité. Pour vous, cela signifie qu’une pièce imprimée sur notre site d’Amsterdam bénéficie d’une certification DNV.
Qualité et traçabilité
Notre système de gestion de la qualité est certifié ISO 9001 par DNV, et notre site bénéficie d'une qualification LRQA AM. Chaque récipient est traçable, depuis le certificat de conformité du fil métallique jusqu'aux données d'impression de chaque couche.
Vous souhaitez savoir comment fonctionne la certification d'une pièce imprimée ? Découvrez Les pièces WAAM peuvent-elles être certifiées ?
Comment nous testons nos récipients sous pression
Nous contrôlons le récipient pendant son impression, et pas seulement à la fin.
Données de processus MetalXL. MetalXL enregistre la température entre les passes, la vitesse d’alimentation du fil, le courant, la tension et la position de la torche pour chaque couche, puis superpose ces données sur le modèle 3D. Il indique les endroits où la paroi est plus fine ou plus épaisse que prévu et donne une indication de la densité. Lorsque les données révèlent un écart, nous ajustons l’impression. Cette même cartographie indique précisément à nos inspecteurs les zones à examiner lors des contrôles non destructifs (CND).
Contrôles non destructifs et essais de pression. Avant sa livraison, chaque récipient est soumis à des essais non destructifs: inspection visuelle, contrôle par ultrasons, radiographie ou contrôle par ressuage, en fonction du matériau et de la géométrie. Il est ensuite soumis à un essai de pression. La norme définit la pression d’essai : selon la directive PED, au moins 1,43 fois la pression maximale admissible ; selon la norme ASME VIII Division 1, 1,3 fois la pression de service maximale admissible.
Essais destructifs, sur demande. Pour une nouvelle conception, nous pouvons fabriquer un récipient d'essai et le mettre sous pression jusqu'à ce qu'il éclate. Cela permet de déterminer à quelle pression le récipient cède et quelle est sa marge de sécurité par rapport à sa pression de conception.
Du fichier CAO à la cuve testée : ce que vous recevez
En tant que fabricant de récipients sous pression sur mesure, nous prenons en charge toutes les étapes, depuis votre fichier CAO jusqu'à la livraison d'un récipient testé, accompagné de la documentation nécessaire.
- Envoyez votre demande. Indiquez-nous votre fichier CAO, la catégorie de matériau et, le cas échéant, vos exigences en matière de certification.
- Étude de faisabilité et devis. Nos ingénieurs vérifient l'imprimabilité, le matériau et le tracé du code. Vous recevez un devis et une date de livraison.
- Conception pour l'impression. Nous adaptons le modèle pour le WAAM et convenons du plan d'essai avec vous, ainsi qu'avec l'organisme notifié si nécessaire.
- Impression. De quelques heures à plusieurs jours, selon la taille du navire.
- Post-traitement. Traitement thermique, fraisage et usinage des brides et des orifices, ainsi que revêtement si nécessaire, en collaboration avec des partenaires certifiés.
- Essais et contrôles. Essai de pression, contrôles non destructifs, essais mécaniques et contrôle dimensionnel.
- Documentation et livraison. Le récipient est livré avec l'ensemble de sa documentation (certificat de matériau et dossier de fabrication).
Combien de temps cela prend-il ?
Le délai de livraison dépend de trois facteurs : la géométrie, le matériau et le volume de la pièce. Une pièce que nous avons déjà imprimée est la plus rapide à réaliser, car la stratégie d’impression est déjà définie. Pour une nouvelle géométrie, nous disposons déjà de paramètres éprouvés pour les matériaux courants tels que l’acier inoxydable et l’aluminium. L’impression des alliages duplex, super duplex et autres prend plus de temps. Plus le volume est important, plus l’impression est longue.
| Géométrie | Volume | Délai de livraison |
| Géométrie déjà imprimée par MX3D | 0 – 0,5 m³ | 1 à 2 semaines |
| 0,5 – 1 m³ | 2 à 4 semaines | |
| 1 m³ et plus | 4 semaines ou plus | |
| Nouvelle géométrie en acier inoxydable ou en aluminium | 0 – 0,5 m³ | 2 à 4 semaines |
| 0,5 – 1 m³ | 4 à 6 semaines | |
| 1 m³ et plus | 6 semaines et plus | |
| Nouvelle géométrie en duplex, super-duplex ou autre alliage | 0 – 0,5 m³ | 4 à 6 semaines |
| 0,5 – 1 m³ | 6 à 8 semaines | |
| 1 m³ et plus | 8 semaines et plus |
Récipients sous pression WAAM Nous les avons marqués et testés
Notre récipient sous pression en acier inoxydable sur mesure a été imprimé en ER316LSi en 47 heures, sur notre système d'impression 3D métallique M1. Les tubulures et les raccords ont été imprimés directement dans la paroi, ce qui a évité toute soudure supplémentaire pour les fixer. Le récipient en aluminium a suivi le même processus en ER5183, un alliage de qualité marine. Cela démontre que la fabrication additive métallique (WAAM) convient également aux récipients sous pression de grande taille et légers.
Récipients sous pression imprimés en WAAM par MX3D : matériau, dimensions, poids et durée d'impression
| Cuve en acier inoxydable | Récipient en aluminium | |
| Matériau | Acier inoxydable ER316LSi | Aluminium ER5183 |
| Dimensions | 409 × 409 × 625 mm | 790 × 790 × 1 050 mm |
| Poids | 61 kg | 52 kg |
| Heure d'impression | 47 heures | 32 heures |
| Épaisseur de la paroi | 8 mm | 6 mm |
Prototype client : un réservoir d'eau en acier inoxydable pour Fourinox
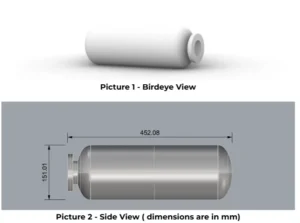
Fourinox avait besoin d’un réservoir sous pression destiné à contenir de l’eau et nous a demandé s’il était possible de l’imprimer en 3D. Pour répondre à cette question, nous avons commencé par réaliser un petit prototype. Nous avons imprimé le réservoir en acier inoxydable 316L : un corps cylindrique avec des extrémités bombées et un raccord à bride, d’environ 450 mm de long et 150 mm de diamètre. Nous l’avons ensuite envoyé à Fourinox, qui a procédé à ses propres essais. L’entreprise s’est montrée satisfaite des résultats, et ce prototype a marqué le début de notre collaboration.
FAQ sur les récipients sous pression sur mesure
Qu'est-ce qu'un récipient sous pression ?
Un récipient sous pression est un réservoir fermé contenant un gaz ou un liquide à une pression différente de celle de l'air ambiant. Les réacteurs, les séparateurs, les réservoirs d'air et les enveloppes d'échangeurs thermiques en sont des exemples courants. Une défaillance pouvant s'avérer dangereuse, chaque récipient sous pression est conçu, construit et testé conformément à une norme telle que la PED ou l'ASME VIII.
Comment fabrique-t-on les récipients sous pression ?
Dans la fabrication conventionnelle fabrication d'appareils à pression, on lamine une tôle d’acier pour former une enveloppe, on façonne les fonds, puis on soude les raccords. La récipient sous pression issu de la fabrication additive est imprimé couche par couche à partir d’un fil métallique, raccords compris. Dans les deux cas, le récipient est ensuite usiné, inspecté et soumis à un essai de pression.
De quoi sont composés les récipients sous pression ?
La plupart sont fabriqués en acier au carbone ou en acier inoxydable. L’acier duplex, le super duplex, l’aluminium et les alliages de nickel sont utilisés pour les applications corrosives, cryogéniques ou à haute température. Pour un récipient sous pression en acier sur mesure, le choix dépend du fluide, de la température et de la pression. Notre guide de sélection des matériaux WAAM vous aide à faire ce choix.
Qu'est-ce qu'un récipient sous pression ASME ?
Un récipient sous pression ASME est conçu, fabriqué et inspecté conformément à la section VIII du code ASME BPVC, qui constitue la principale norme relative aux récipients sous pression aux États-Unis. Un inspecteur agréé vérifie le travail effectué, et le récipient reçoit un cachet ASME. De nombreux acheteurs hors des États-Unis l'exigent également, notamment dans le secteur pétrolier et gazier.
Comment souder des récipients sous pression ?
Les récipients sous pression sont soudés par des soudeurs qualifiés, selon une procédure validée conformément à la norme ASME IX ou EN ISO 15614. Chaque soudure est ensuite contrôlée par des essais non destructifs. Dans la fabrication de récipients sous pression en acier inoxydable, les nuances à faible teneur en carbone telles que le 316L (acier inoxydable) limitent la corrosion au niveau des soudures. Le procédé WAAM étant lui-même un procédé de soudage à l'arc, il est soumis aux mêmes règles de qualification.
Demandez un devis pour votre récipient sous pression
Procurez-vous un récipient sous pression sur mesure ? Envoyez-nous votre fichier CAO en précisant le matériau, la certification requise, la pression de conception et votre délai. Nos ingénieurs vous proposeront la meilleure solution, un devis et une date de livraison.