Cuando un proyecto requiere un recipiente a presión que no figura en ningún catálogo, las opciones habituales llevan mucho tiempo. Una pieza fundida o forjada puede tardar entre 6 y 18 meses, o incluso más, en fabricarse y entregarse, y una forma única rara vez se adapta a una línea de fabricación estándar. La fabricación aditiva por arco con alambre (WAAM) ofrece otra vía. Un robot construye el recipiente capa a capa a partir de alambre metálico, con sus boquillas y conexiones impresas en la misma pieza.
Así es como MX3D fabrica recipientes a presión a medida. La impresión tarda días en lugar de meses, y el recipiente es resistente, duradero y cumple con las mismas normas de presión que uno convencional. Como WAAM trabaja con la mayoría de los metales soldables, también podemos adaptar el material a tu sector, como, por ejemplo, el acero inoxidable, duplex y superduplex, aluminioy otras aleaciones. Para iniciar el proceso, lo único que necesitaríamos es un archivo CAD. A partir de ahí, lo convertimos en un recipiente a presión impreso en 3D, que se entrega en un plazo de entrega breve.
Solicita un presupuesto para tu recipiente a presión →
¿Cuándo se considera que un recipiente a presión impreso en 3D resulta una opción acertada?
Hay más de una forma de fabricar un recipiente a presión. La fabricación clásica fabricación de recipientes a presión consiste en laminar una chapa de acero para formar una envolvente y soldarle las tapas y las boquillas. Funciona bien para recipientes cilíndricos estándar. La forja y la fundición son adecuadas para piezas gruesas, compactas o sometidas a grandes cargas, pero conllevan largos plazos de entrega. WAAM imprime el recipiente a presión directamente a partir de un modelo 3D.
La mejor opción depende del tamaño del recipiente, del lote, de la complejidad de la forma y del plazo de entrega. La impresión 3D es la mejor opción cuando se necesita un recipiente grande o complejo con rapidez, ya sea una pieza única o un lote pequeño. Hay tres factores que marcan la diferencia:
| Ventaja | Qué significa esto para ti |
| Más rápido | La tecnología WAAM deposita entre 2 y 8 kg de metal por hora, y la impresión comienza en cuanto el diseño está listo. Así te ahorras la espera de matrices, patrones y piezas forjadas en bruto. |
| Resistente y conforme a la normativa | Nuestros recipientes a presión se fabrican de acuerdo con los requisitos de la Directiva sobre equipos a presión (PED) y de la ASME. |
| Formas complejas | Las boquillas, los tubos de conexión y las uniones especiales se imprimen directamente en la carcasa. Esto supone un menor número de uniones soldadas que fabricar e inspeccionar. Las formas no estándar no requieren utillaje especial. |
Situaciones en las que WAAM marca la diferencia
Además de estas ventajas, hay algunos proyectos que encajan perfectamente con WAAM:
- Recipientes únicos y lotes pequeños. La fundición y la forja solo resultan rentables en series, ya que primero hay que fabricar las herramientas. Al no tener que amortizar el coste de las herramientas, un recipiente impreso de forma individual sigue siendo asequible.
- Sustituciones urgentes. Cuando un recipiente falla o llega al final de su vida útil, cada semana de espera supone tiempo de inactividad. Si el proveedor original ya no fabrica la pieza, trabajamos a partir del plano original o realizamos ingeniería inversa del recipiente existente, e imprimimos un recambio.
- Aleaciones especiales. Las aleaciones dúplex, súper dúplex y de níquel, ya sean en forma de chapa o forjadas, pueden tener largos plazos de entrega por parte del fabricante. El alambre de soldadura es un consumible estándar, por lo que suele ser más fácil de conseguir.
- Diseños que hay que validar. Cuando un diseño es nuevo, puedes imprimir un recipiente, probarlo y ajustarlo antes de comprometerte con un pedido más grande.
Si tu proyecto se ajusta a alguna de estas situaciones, merece la pena comparar el WAAM con la vía convencional.
Normas, cualificaciones y certificaciones
En el caso de un recipiente a presión, la normativa establece cómo debe diseñarse, fabricarse y someterse a ensayo. Fabricamos nuestros recipientes a presión en nuestras instalaciones de acuerdo con las siguientes certificaciones y normas del sector.
PED (2014/68/UE)
La PED es la directiva europea para equipos a presión por encima de 0,5 bar. Clasifica los equipos en cuatro categorías, de la I a la IV, en función de la presión máxima, el volumen y el tipo de fluido. Cuanto más alta es la categoría, más estricta es la evaluación de la conformidad. A partir de la categoría II, interviene un organismo notificado, y su papel se amplía a medida que aumenta la categoría. A continuación, el recipiente recibe el marcado CE y una declaración de conformidad.
El metal estampado aún no está contemplado en las normas armonizadas sobre materiales. Por lo tanto, en el caso de un recipiente estampado, el material se homologa mediante una evaluación específica del material (PMA). En el caso de los recipientes de las categorías III y IV, esta evaluación la lleva a cabo el organismo notificado.
ASME VIII
La sección VIII del código ASME BPVC es el normativa estadounidense para la construcción de recipientes a presión. Establece las normas relativas al diseño, los materiales, la fabricación, la inspección y los ensayos. La División 1 es la más utilizada.
ASME IX
La norma ASME IX regula la cualificación de los procedimientos de soldadura. El WAAM es un proceso de soldadura por arco, por lo que nuestros procedimientos de impresión están cualificados según dicha norma. Cada procedimiento se recoge en una Especificación de Procedimiento de Soldadura (WPS) y se verifica mediante probetas, lo cual se registra en un Registro de Cualificación de Procedimiento (PQR). En el caso del WAAM, los parámetros de impresión forman parte de este procedimiento. Si un parámetro clave varía más allá de su rango cualificado, el procedimiento debe volver a cualificarse.
DNV AMC3
MX3D es la primera instalación de WAAM certificada según la norma AMC3, la clase más alta de DNV-ST-B203, la norma de DNV para piezas metálicas impresas en 3D. La norma clasifica las piezas impresas en función de lo que ocurre si la pieza falla, y la clase AMC3 abarca las piezas críticas y sometidas a cargas elevadas. La auditoría abarcó nuestras instalaciones, nuestro software MetalXL y nuestros procedimientos de WAAM, incluyendo ensayos mecánicos, validación de materiales y control de calidad. Para ti, esto significa que una pieza impresa en nuestras instalaciones de Ámsterdam cuenta con la certificación de DNV.
Calidad y trazabilidad
Nuestro sistema de gestión de la calidad cuenta con la certificación ISO 9001 otorgada por DNV, y nuestras instalaciones cuentan con la acreditación AM de LRQA. Cada pieza es trazable, desde el certificado de materiales del alambre hasta los datos de impresión de cada capa.
¿Quieres saber cómo funciona la certificación de una pieza impresa? Lee ¿Se pueden certificar las piezas de WAAM?
Cómo sometemos a ensayo nuestros recipientes a presión
Comprobamos el recipiente mientras se está imprimiendo, no solo al final.
Datos del proceso de MetalXL. MetalXL registra la temperatura entre pasadas, la velocidad de alimentación del alambre, la corriente, la tensión y la posición de la antorcha para cada capa, y superpone estos datos al modelo 3D. Muestra dónde la pared es más fina o más gruesa de lo previsto y ofrece una indicación de la densidad. Cuando los datos muestran una desviación, ajustamos la impresión. Ese mismo mapa indica a nuestros inspectores exactamente dónde deben fijarse durante los ensayos no destructivos (END).
Ensayos no destructivos y ensayos de presión. Antes de su entrega, cada recipiente se somete a ensayos no destructivos: inspección visual, ensayos por ultrasonidos, radiografía o ensayos con líquido penetrante, en función del material y la geometría. A continuación, se somete a un ensayo de presión. La normativa establece la presión de ensayo: según la PED, al menos 1,43 veces la presión máxima admisible; según la norma ASME VIII División 1, 1,3 veces la presión máxima de trabajo admisible.
Ensayos destructivos, previa solicitud. En el caso de un nuevo diseño, podemos fabricar un recipiente de prueba y someterlo a presión hasta que reviente. De este modo se comprueba a qué presión falla el recipiente y de qué margen dispone por encima de su presión de diseño.
Del archivo CAD al recipiente probado: lo que recibes
Como fabricante de recipientes a presión a medida, nos encargamos de todas las fases del proceso, desde su archivo CAD hasta un recipiente probado y acompañado de la documentación pertinente.
- Envía tu solicitud. Envíanos tu archivo CAD, la categoría del material y, si procede, tus requisitos de certificación.
- Viabilidad y presupuesto. Nuestros ingenieros comprueban la imprimibilidad, el material y la ruta del código. Te facilitamos un precio y una fecha de entrega.
- Diseño para impresión. Adaptamos el modelo para el WAAM y acordamos el plan de ensayo contigo y, si es necesario, con el organismo notificado.
- Impresión. De unas horas a varios días, dependiendo del tamaño del buque.
- Posprocesado. Tratamiento térmico, fresado y mecanizado de bridas y orificios, así como recubrimiento si es necesario, con socios certificados.
- Pruebas e inspección. Prueba de presión, ensayos no destructivos (END), ensayos mecánicos y comprobación dimensional.
- Documentación y entrega. El recipiente se envía con su paquete completo de documentación (certificado de materiales y expediente de fabricación).
¿Cuánto tiempo se tarda?
El plazo de entrega depende de tres factores: la geometría, el material y el volumen del recipiente. Un recipiente que ya hayamos impreso anteriormente es el más rápido, ya que la estrategia de impresión ya está preparada. Para una geometría nueva, ya disponemos de parámetros probados para materiales habituales como el acero inoxidable y el aluminio. El dúplex, el súper dúplex y otras aleaciones requieren más tiempo. Cuanto mayor sea el volumen, más tiempo llevará la impresión.
| Geometría | Volumen | Plazo de entrega |
| Geometría ya impresa por MX3D | 0 – 0,5 m³ | 1-2 semanas |
| 0,5 – 1 m³ | 2 a 4 semanas | |
| 1 m³ y más | 4 o más semanas | |
| Nueva geometría en acero inoxidable o aluminio | 0 – 0,5 m³ | 2 a 4 semanas |
| 0,5 – 1 m³ | 4 a 6 semanas | |
| 1 m³ y más | Más de 6 semanas | |
| Nueva geometría en dúplex, súper dúplex u otra aleación | 0 – 0,5 m³ | 4 a 6 semanas |
| 0,5 – 1 m³ | 6 a 8 semanas | |
| 1 m³ y más | Más de 8 semanas |
Recipientes a presión WAAM Las hemos fabricado y sometido a ensayo
Nuestro recipiente a presión de acero inoxidable a medida se imprimió en ER316LSi en 47 horas, en nuestro sistema de fabricación aditiva metálica M1. Los tubos de conexión y las uniones se imprimieron directamente en la carcasa, por lo que no fue necesario realizar soldaduras adicionales para fijarlos. El recipiente de aluminio se fabricó siguiendo el mismo proceso en ER5183, una aleación de grado marino. Esto demuestra que la fabricación aditiva metálica (WAAM) también es adecuada para recipientes a presión grandes y ligeros.
Recipientes a presión impresos mediante WAAM por MX3D: material, tamaño, peso y tiempo de impresión
| Recipiente de acero inoxidable | Recipiente de aluminio | |
| Material | Acero inoxidable ER316LSi | Aluminio ER5183 |
| Dimensiones | 409 × 409 × 625 mm | 790 × 790 × 1.050 mm |
| Peso | 61 kg | 52 kg |
| Hora de impresión | 47 horas | 32 horas |
| Espesor de la pared | 8 mm | 6 mm |
Prototipo para un cliente: un depósito de agua de acero inoxidable para Fourinox
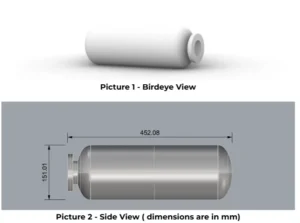
Fourinox necesitaba un depósito a presión para almacenar agua y nos preguntó si se podía imprimir en 3D. Para responder a esa pregunta, empezamos por un pequeño prototipo. Imprimimos el depósito en acero inoxidable 316L: un cuerpo cilíndrico con extremos abovedados y una conexión con brida, de unos 450 mm de largo y 150 mm de diámetro. A continuación, se lo enviamos a Fourinox, que realizó sus propias pruebas con él. Quedaron satisfechos con los resultados, y el prototipo marcó el inicio de nuestra colaboración.
Preguntas frecuentes sobre los recipientes a presión a medida
¿Qué es un recipiente a presión?
Un recipiente a presión es un recipiente cerrado que contiene un gas o un líquido a una presión diferente a la del aire circundante. Algunos ejemplos comunes son los reactores, los separadores, los depósitos de aire y las carcasas de los intercambiadores de calor. Dado que un fallo puede resultar peligroso, todos los recipientes a presión se diseñan, fabrican y someten a ensayo de acuerdo con una normativa como la PED o la ASME VIII.
¿Cómo se fabrican los recipientes a presión?
En la fabricación convencional fabricación de recipientes a presión, la chapa de acero se lamina para formar el cuerpo, se moldean las tapas y se sueldan las boquillas. En la recipiente a presión fabricado mediante fabricación aditiva se imprime capa a capa a partir de un alambre metálico como materia prima, incluidas las boquillas. En ambos casos, el recipiente se mecaniza, se inspecciona y se somete a pruebas de presión.
¿De qué están hechos los recipientes a presión?
La mayoría están fabricados en acero al carbono o acero inoxidable. El acero dúplex, el acero súper dúplex, el aluminio y las aleaciones de níquel se utilizan para aplicaciones corrosivas, criogénicas o a altas temperaturas. Para obtener un recipiente a presión de acero a medida, la elección depende del medio, la temperatura y la presión. Nuestra guía de selección de materiales de WAAM le ayuda a elegir.
¿Qué es un recipiente a presión ASME?
Un recipiente a presión ASME se diseña, fabrica e inspecciona conforme a la Sección VIII del código ASME BPVC, el principal código para recipientes a presión de EE. UU. Un inspector autorizado comprueba el trabajo y el recipiente recibe un sello ASME. Muchos compradores fuera de EE. UU. también lo solicitan, especialmente en el sector del petróleo y el gas.
¿Cómo se sueldan los recipientes a presión?
Los recipientes a presión son soldados por soldadores cualificados, siguiendo un procedimiento homologado según la norma ASME IX o EN ISO 15614. A continuación, cada soldadura se somete a un control no destructivo (CND). En la fabricación de recipientes a presión de acero inoxidable, los grados con bajo contenido en carbono, como el 316L (acero inoxidable), limitan la corrosión en las soldaduras. El proceso WAAM es, en sí mismo, un tipo de soldadura por arco, por lo que sigue las mismas normas de cualificación.
Solicita un presupuesto para tu recipiente a presión
Dispone de un recipiente a presión a medida que necesite adquirir? Envíenos su archivo CAD indicando el material, la certificación que necesita, la presión de diseño y su plazo de entrega. Nuestros ingenieros le propondrán la mejor solución, un precio y una fecha de entrega.