
WAAM-Leitfaden
Unübertroffene Abscheidungsgeschwindigkeit
Große industrielle Metallbauteile von bis zu mehreren Tausend Kilogramm wirtschaftlich fertigen, mit hohen Auftragsraten von 2 bis 8 kg/h.
Bis zu 90 % kürzere Lieferzeiten
Keine hohen Werkzeugkosten vorab und keine Gusslieferzeiten von 6 bis 18 Monaten: Die endkonturnahe Fertigung beginnt am Tag der Bestellung.
Zertifizierte Industriequalität
Erzielen Sie mechanische Eigenschaften, die denen herkömmlicher Schmiedeteile entsprechen. WAAM-Bauteile sind vollständig zertifizierbar und werden routinemäßig nach globalen Standards qualifiziert.
Was ist WAAM?
Das WAAM-Verfahren: der umfassende Leitfaden zu Wire Arc Additive Manufacturing
Wire Arc Additive Manufacturing (WAAM), auch Lichtbogenauftragschweißen genannt, ist ein Verfahren für den großformatigen Metall-3D-Druck: Ein Lichtbogen schmilzt Metalldraht, und ein Industrieroboter trägt ihn Schicht für Schicht auf. So entstehen vollständig dichte Bauteile in Industriegröße. Als schnellste Form der Directed Energy Deposition (DED) verbindet WAAM bewährte Lichtbogenschweißtechnik mit robotergestützter Bewegungssteuerung und Prozessüberwachung in Echtzeit. Die Bauteile entstehen endkonturnah, mit Auftragsraten von 2 bis 8 kg/h, mehr als zehnmal schneller als bei der laserbasierten additiven Fertigung.
Die Industrialisierung von WAAM
Die Zukunft der Schwerindustrie
Im Laufe mehrerer Jahre hat sich das WAAM-Verfahren von MX3D von einer Laborinnovation zu einem zertifizierten, serienreifen Fertigungsprozess für die Schwerindustrie entwickelt, darunter die Energie-, Schifffahrts-, Verteidigungs- und Infrastrukturbranche. Durch den Verzicht auf Werkzeuge, Formen und Matrizen bietet es eine radikale Alternative zu herkömmlichen Guss- und Schmiedeverfahren, verkürzt die Vorlaufzeiten um bis zu 80 % und erreicht gleichzeitig eine Materialausnutzung von ca. 90 %. Als Europas führende WAAM-Produktionsstätte, bietet MX3D integrierte WAAM-Systeme, die firmeneigene MetalXL-Softwaresowie On-Demand-Druckdienstleistungen , um in deutlich kürzerer Zeit vom digitalen Entwurf zu einem zertifizierten Metallteil zu gelangen
Da Standard-Schweißdraht, Gas und Verbrauchsmaterialien verwendet werden können, sind die Betriebskosten (OPEX) für WAAM deutlich niedriger als bei anderen 3D-Drucktechnologien. Außerdem sind die Materialien weltweit erhältlich und preislich wettbewerbsfähig. Eine WAAM-Maschine besteht aus Standard-Schweißausrüstung und einem Industrieroboter. Dies gewährleistet eine Maschine mit relativ geringen Investitionskosten und einer industriellen Lebensdauer von mehreren Jahrzehnten. Das Herzstück einer WAAM-Maschine ist eine leistungsstarke, vollständig integrierte Workflow-Software, MX3Ds MetalXL, die Ausrüstung, Sensoren, Berichterstellung und Werkzeugwegplanung in einem einheitlichen und zertifizierten System vereint.
In diesem Leitfaden
Lernen Sie das WAAM-Verfahren von Grund auf kennen: Ablauf, industrielle Anwendungen und die Vorteile gegenüber herkömmlichen Verfahren. Außerdem behandelt dieser Leitfaden Werkstoffe, Wirtschaftlichkeit und industrielle Zertifizierungsstandards.
Unsere WAAM-Nutzer

Beginnen Sie mit WAAM
Wie funktioniert das WAAM-Verfahren?
Das WAAM-Verfahren folgt einem vollständig digitalen Ablauf. Statt Material von einem massiven Rohling abzutragen oder flüssiges Metall in eine Form zu gießen, baut WAAM Bauteile Schicht für Schicht auf, mit einem flexiblen, softwaregesteuerten Auftragssystem. Damit eignet sich das Verfahren ideal für den großformatigen Metall-3D-Druck komplexer Geometrien.
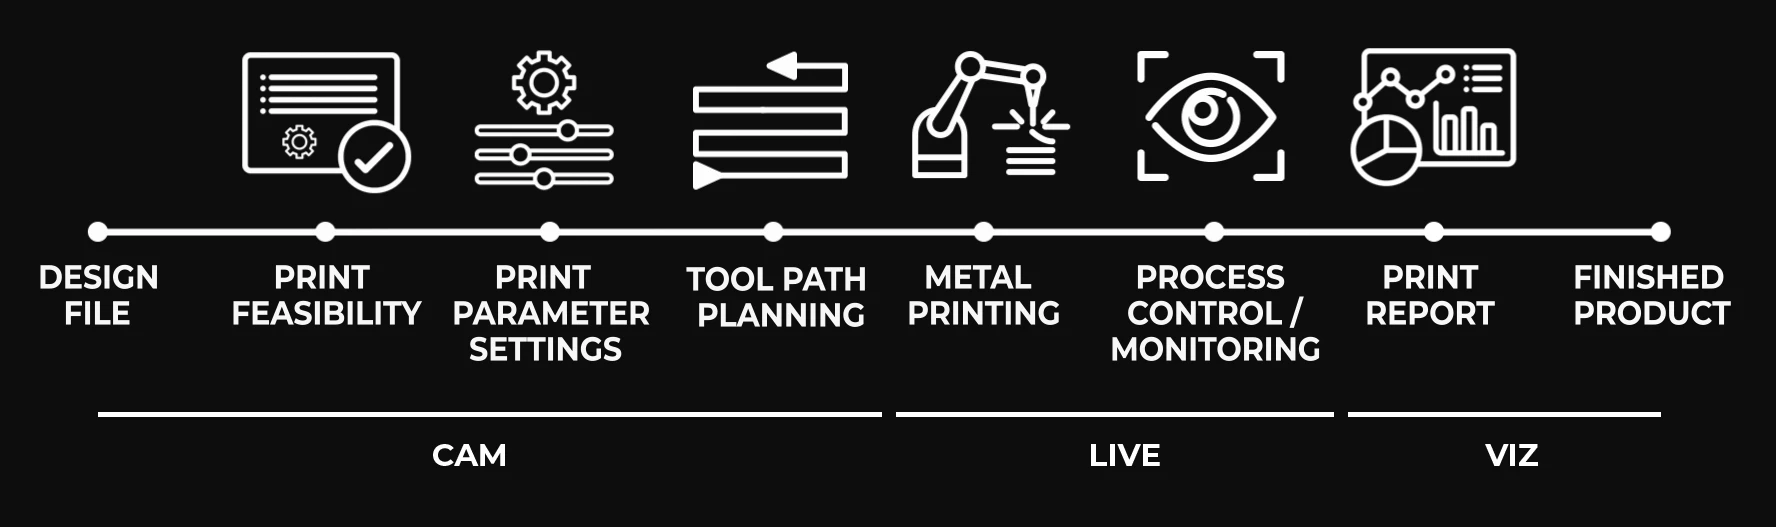
Der WAAM-Prozess Schritt für Schritt
- CAD-Konstruktion und Topologieoptimierung: Der Prozess beginnt mit einem 3D-Modell. Mit WAAM können Sie ein bestehendes Design kopieren, das eine ebenso gute oder sogar bessere Leistung erbringt als ein im Guss- oder Schmiedeverfahren hergestelltes Bauteil. Ingenieure können jedoch auch die Topologieoptimierung nutzen, um Material nur dort einzusetzen, wo es strukturell erforderlich ist, wodurch Materialabfall und das Gewicht des Bauteils im Vergleich zu konventionell konstruierten Komponenten um bis zu 80 % reduziert werden.
- DPQ / DPS: Der Anwender des MX3D WAAM-Systems wählt einen kalibrierten und zertifizierten MetalXL-Parametersatz aus, der für jede spezifische Legierung erstellt und getestet wurde, um eine 100-prozentige Qualität nach dem Druck zu gewährleisten.
- Slicing und Werkzeugwegplanung: Das 3D-Modell wird in druckbare Schichten zerlegt. Die MetalXL-Software berechnet den optimalen Roboter-Werkzeugweg speziell für den WAAM-Prozess unter Berücksichtigung von Schweißparametern und -strategien, Qualifikationsanforderungen, Wärmeentwicklung und Kollisionsvermeidung.
- Robotergestützter Materialauftrag: Ein industrielles WAAM-System (etwa das M1- oder MX-System) schmilzt Standard-Metalldraht mit einem Lichtbogen und trägt das geschmolzene Material Schicht für Schicht auf eine Bauplatte auf. Die Auftragsrate liegt je nach Werkstoff und Lichtbogenprozess zwischen 2 und 8 kg/h.
- Zwischenlagenkühlung und Prozessüberwachung: WAAM erzeugt viel Wärme. Integrierte Sensoren erfassen die Temperatur in Echtzeit und unterbrechen oder regeln den Auftragsprozess automatisch, damit das Material auf die richtige Zwischenlagentemperatur abkühlt. Das ist entscheidend für die mechanischen Eigenschaften. Weitere Sensoren und Messpunkte prüfen, ob der Druck innerhalb der Grenzen läuft, die der Ingenieur anhand der geltenden Qualitätsstandards festgelegt hat.
- Nachbearbeitung (CNC-Bearbeitung): Das resultierende, fast endformige Bauteil weist eine für WAAM typische gewellte Oberfläche auf. Es wird an den funktionalen Schnittstellen gezielt CNC-bearbeitet, um die endgültigen Toleranzen zu erreichen. Je nach Anwendung können die gedruckten Oberflächen auch ohne Bearbeitung akzeptabel sein.
ARC DED
Bei WAAM verwendete Lichtbogenschweißverfahren
Während das Prinzip der schichtweisen Drahtablage unverändert bleibt, kann WAAM je nach erforderlicher Ablagerungsrate, Werkstoff und Teilequalität unterschiedliche Schweißstromquellen einsetzen:
- GMAW (Gas-Metall-Lichtbogenschweißen / MIG/MAG): Das gängigste und schnellste Verfahren im WAAM-Bereich. Es verwendet eine abschmelzende Drahtelektrode und Schutzgas und erreicht Abschmelzleistungen von bis zu 15 kg/h. Ideal für Bauteile aus Kohlenstoffstahl, Edelstahl und Aluminium.
- GTAW (Gas-Wolfram-Lichtbogenschweißen / WIG): Verwendet eine nicht abschmelzende Wolframelektrode mit separat zugeführtem Draht. Deutlich langsamer als GMAW, bietet jedoch eine außergewöhnliche Lichtbogenkontrolle und hervorragende Oberflächenqualität, geeignet für Anwendungen mit hohen Anforderungen an die Integrität. In der Regel wird WAAM mit TIG mit Laser-Draht-Lösungen verglichen, da beide eine ähnlich niedrige Abschmelzleistung, aber eine feine Oberflächenbeschaffenheit aufweisen.
- PTA (Plasma Transferred Arc): Verwendet einen verengten Plasmabogen. Die im Vergleich zu GMAW deutlich geringeren Abschmelzleistungen und die im Vergleich zu GTAW höhere Komplexität der Ausrüstung scheinen den Einsatz jedoch eher auf Nischenanwendungen zu beschränken als auf den schnellen, großflächigen industriellen Druck.
- CMT: Verschiedene Cold-Metal-Transfer-Verfahren, wie CMT Fronius oder EWM ReACT, bieten einen Prozess, der aufgrund der geringeren Wärmezufuhr für WAAM nützlich sein kann, insbesondere bei Aluminium und dünnwandigen Strukturen. In der Regel verfügt die Stromquelle in professionellen WAAM-Systemen, wie dem MX3D M1/MX-System, sowohl über MIG- als auch über CMT-Optionen.
MetalXL
Die Rolle von Software bei WAAM
Hardware allein reicht nicht aus, um ein zertifiziertes WAAM-Bauteil herzustellen. Eine hochentwickelte WAAM-Software fungiert als das „Gehirn“ des gesamten Prozesses. Die MetalXL-Plattform verwaltet:
- Machbarkeitsprüfung: Vor dem Start eines Druckvorgangs prüft MetalXL die Druckbarkeit des Teils.
- Werkzeugwegplanung Erstellung kollisionsfreier Roboterwege, optimiert für die Wärmeverteilung
- Echtzeit-Wärmemanagement Regelung der Zwischenpass-Temperaturen
- Qualitätsüberwachung während des Produktionsprozesses Protokollierung jeder Schicht für vollständige digitale Rückverfolgbarkeit und Zertifizierungsbereitschaft
- Adaptive Prozesssteuerung passt die Schweißparameter auf Basis von Sensor-Rückmeldungen selbstständig an
- Berichterstellung Um einen qualifizierten Ausdruck zu ermöglichen, muss die Software einen vollständigen Bericht über alle wichtigen Ereignisse, Parameteränderungen und Eingriffe liefern.
Diese Software-Schicht verwandelt handelsübliche industrielle Schweißgeräte in ein Präzisionssystem für die additive Fertigung.
Verfahren der additiven Fertigung
Vorteile von WAAM gegenüber der herkömmlichen Fertigung
Die rasche Verbreitung der additiven Fertigung mittels Drahtlichtbogen in der Industrie wird durch messbare wirtschaftliche und betriebliche Vorteile vorangetrieben, mit denen die subtraktive Fertigung und der Guss nicht mithalten können.
Faktor | WAAM (MX3D) | Laserdraht-DED (z. B. 2 kW) | Traditioneller Guss | Traditionelles Schmieden | Laser-PBF (Pulverbett) |
Teilegröße | 6+ Meter | < 2 meters typically | begrenzt durch die Größe der Form und der Produktionsstätte | Begrenzt durch die Größe der Form und der Anlage | < 500 mm typically |
Auftragsrate | 2–8 kg/h | 0,5–2 kg/h | k. A. | k. A. | 0,1–0,5 kg/h |
Materialverwendung | ~90 % (Near-net-Shape) | ~90 % (Near-net-Shape) | Variable (Abfall aus der subtraktiven Endbearbeitung) | Niedrig (hohes Verhältnis von Kauf zu Nutzung) | 95 %+ (mit Pulverrückführung) |
Erforderliche Werkzeuge | Keine | Keine | Formen, Schablonen & Großfabrik | Stanzformen, Pressen & Großfabrik | Keine |
Lieferzeit (Einzelteil) | Tage bis Wochen | Tage bis Wochen | Wochen bis Monate | Monate bis Jahre | Tage bis Wochen |
Rohmaterial | Draht | Draht | Barren | Barren | Feines Pulver (hohe Kosten) |
Maximales Teilgewicht | Hunderte bis Tausende von Kilogramm | Zehn bis hundert Kilogramm | Hunderte bis Tausende von Kilogramm | Hunderte bis Tausende von Kilogramm | < 5 kg typically |
Traditionell vs. WAAM
Wenn WAAM Guss- und Schmiedeteile übertrifft
WAAM eignet sich hervorragend für die Produktion großer Stückzahlen im kleinen bis mittleren Umfang. Da keinerlei Werkzeuge erforderlich sind, entfallen die hohen Vorlaufkosten und langen Vorlaufzeiten, die bei herkömmlichen Formen und Gesenken anfallen.
- Bis zu 90 % kürzere Vorlaufzeiten: Während sich die Vorlaufzeiten beim Gießen oder Schmieden oft auf 6 bis 18 Monate erstrecken, ermöglicht WAAM die Fertigung von Near-Net-Shape-Teilen bereits am Tag der Auftragserteilung, wodurch Monate oder sogar ein ganzes Jahr eingespart werden.
- Qualität: WAAM erreicht regelmäßig mechanische Eigenschaften, die denen von Schmiedeteilen nahekommen oder diesen entsprechen, und übertrifft die Qualität herkömmlicher Gussteile deutlich.
- Ersatz für ältere Ersatzteile: Wenn Originalformen verloren gehen oder OEM-Teile nicht mehr erhältlich sind, kann WAAM Komponenten direkt anhand eines 3D-Scans oder einer CAD-Datei nachfertigen, wodurch Mindestbestellmengen entfallen.
- Unübertroffene Auftragsrate: Mit 2 bis 8 kg/h pro Stromquelle fertigt WAAM wirtschaftlich Bauteile von mehreren Tausend Kilogramm. Die Multi-Roboter-Anlagen von MX3D vervielfachen diese Leistung für eine noch schnellere Produktion.
- Digitales Inventar: Umstellung von physischer Lagerhaltung auf digitale Dateien. Gedruckte „Rezepturen“ können eingesetzt werden, um weltweit bei Bedarf Ersatzteile herzustellen, wodurch die Lagerkosten drastisch gesenkt werden.
- Zertifizierung: WAAM ist vollständig zertifizierbar. MX3D qualifiziert Druckteile routinemäßig nach strengen globalen Standards, darunter DNV ST B203, API 20S und ASME Section IX für Druckgeräte.
- Optimierung: Die Topologieoptimierung ermöglicht einen deutlich geringeren Materialverbrauch. Durch Materialeinsparungen von bis zu 90 % senkt WAAM die Kosten und die Umweltbelastung erheblich, was insbesondere bei teuren oder schwer zu bearbeitenden Legierungen wie Inconel und Duplex von entscheidender Bedeutung ist.
Traditionell vs. WAAM
Einschränkungen und zu beachtende Punkte
WAAM ist zwar leistungsstark, aber kein Allheilmittel. Wenn Sie diese Vor- und Nachteile kennen, können Sie sicher sein, dass Sie das richtige Fertigungsverfahren wählen:
- Oberflächenbeschaffenheit: Als Near-Net-Shape-Verfahren hinterlässt WAAM eine gerippte Oberfläche. Funktionsflächen erfordern eine Nachbearbeitung, um enge Toleranzen zu gewährleisten, während nicht-funktionale Bereiche oft im gedruckten Zustand belassen werden können.
- Großserienfertigung: Für die Massenproduktion von Tausenden identischer Teile sind abgeschriebene Gussformen nach wie vor kostengünstiger. WAAM ist bei Losgrößen von 1 bis zu Hunderten von Einheiten äußerst wettbewerbsfähig.
- Wärmemanagement: Beim Drucken großer Metallteile entstehen Eigenspannungen. Dies erfordert eine strenge Zwischenkühlung, die von MetalXL autonom gesteuert wird, sowie gelegentlich eine Spannungsarmglühbehandlung (SRHT) nach dem Druck.
- Resolution: With a minimum wall thickness of 2.5–3 mm, WAAM is unsuitable for extremely fine micro-features (< 1 mm). Laser PBF is better suited for high-resolution needs.
- CAD: WAAM erfordert eine 3D-CAD-Datei. Wenn Sie nur über ein physisches Bauteil oder 2D-Zeichnungen verfügen, kann das Print-on-Demand-Team von MX3D das Bauteil rückentwickeln oder 3D-scannen, um den erforderlichen digitalen Zwilling zu erstellen.
- Kostenvergleich zwischen Draht und Knüppel: Je nach Legierung können die Rohstoffkosten für Schweißdraht höher sein als bei herkömmlichen Gussblöcken.
- Qualifizierung: Während sich die WAAM-Standards rasch ausweiten, enthalten einige ältere Regelwerke noch keine DED-Verfahren. Das Qualitätsteam von MX3D kann Ihre spezifische Teilequalifizierung aktiv bewerten und begleiten.
WAAM-Materialien: Welche Metalle lassen sich drucken?
Eine der größten Stärken von WAAM ist sein Ausgangsmaterial: herkömmlicher Schweißdraht. Im Gegensatz zu den teuren Metallpulvern, die in laserbasierten Systemen verwendet werden, ist Schweißdraht leicht erhältlich, kostengünstig und stützt sich auf jahrzehntelange metallurgische Daten. WAAM kann praktisch jede schweißbare Metalllegierung verarbeiten.
Alle qualifizierten MX3D-Werkstoffe werden strengen Prüfungen unterzogen und Zertifizierung durch DNV, Lloyd’s Register und ASME , um sicherzustellen, dass die mechanischen Eigenschaften denen von gegossenen oder geschmiedeten Äquivalenten entsprechen oder diese übertreffen. Sollte Ihr ausgewähltes Material noch nicht qualifiziert sein, kann der MX3D-Qualitätsmanager einen Fahrplan festlegen, um es zu qualifizieren und für die Produktion vorzubereiten.
Lesen Sie unseren vollständigen Leitfaden zu WAAM-Materialien.
Wichtige Materialien | Übliche Noten | Wichtigste Eigenschaften | Typische Anwendungsbereiche |
Kohlenstoffstahl und niedriglegierter Stahl | ER70S-6, ER80S-D2, ER80S-Ni1, ER80S-Ni2 | Hohe Festigkeit, hervorragende Schweißbarkeit | Bauteile, Hochleistungswerkzeuge |
Edelstahl | 316LSi, 308LSi, 410NiMo, 17-4PH | Hervorragende Korrosionsbeständigkeit | Maritime Infrastruktur, Lebensmittel- und chemische Verarbeitung |
Duplex / Super-Duplex | 2209, 2205, 2594 | Hohe Streckgrenze + Korrosionsbeständigkeit | Ventile für die Öl- und Gasindustrie, chemische Verarbeitung, Offshore |
Inconel (Nickellegierungen) | 625, 718 | Hochtemperatur- und oxidationsbeständig | Energieturbinen, Luft- und Raumfahrt, Kernkraftkomponenten |
Aluminium | 5356, 2319, 5183, 4018, 4046, 6063 | Leicht, hohes Verhältnis von Festigkeit zu Gewicht | Fahrzeugkarosserien, architektonische Elemente |
Bronze (Kupferlegierungen) | CuSn₆, CuSi₃, CuAl₈, CuAl₈Ni₆, CuNi 70/30 | Hohe Verschleißfestigkeit, abriebfest | Schiffsschrauben, Hochleistungslager |
Branchen und Anwendungsbereiche
Wo wird WAAM eingesetzt?
Die additive Fertigung mittels Lichtbogen bietet eine entscheidende Lösung für die digitale Lieferkette in Branchen, die kritische Komponenten benötigen, wie beispielsweise die Nuklear-, Verteidigungs-, Öl- und Gas-, Werkzeug- und Schiffsbauindustrie, und ermöglicht ihnen den Übergang von physischer Lagerhaltung und Beschaffung mit langen Vorlaufzeiten hin zu einer bedarfsorientierten, digital gesteuerten Produktion. Durch die Umgehung veralteter Werkzeuge und traditioneller Fertigungsengpässe ermöglicht WAAM Branchen wie Energie, Schifffahrt und Infrastruktur die lokale Produktion zertifizierter Großbauteile. Dieser Übergang senkt nicht nur die Kosten für extreme Ausfallzeiten drastisch, sondern sichert auch grundlegend die Lieferkette für missionskritische Teile.
Verteidigung
WAAM gewährleistet die Einsatzbereitschaft des Militärs, indem es die bedarfsgerechte Herstellung veralteter oder schwer zu beschaffender Ersatzteile ermöglicht. Durch die Umgehung anfälliger globaler Lieferketten erhält der Verteidigungssektor die strategische Autonomie, missionskritische Komponenten genau dann zu beschaffen, wenn sie benötigt werden.
Architektur & Infrastruktur
WAAM befreit Architekten von den Einschränkungen herkömmlicher Stahlprofile. Durch die Möglichkeit, topologieoptimierte Verbindungselemente und komplexe organische Geometrien herzustellen, revolutioniert WAAM das Bauwesen – weltweit bewiesen durch die weltweit erste 3D-gedruckten Stahlbrücke in Amsterdam. Aber auch ein Künstler.
Automobilindustrie
WAAM beschleunigt die Fahrzeugentwicklung durch die schnelle Herstellung großer Strukturprototypen, maßgeschneiderter Werkzeuge und Kleinserienkomponenten. Ingenieure können mithilfe der Topologieoptimierung Baugruppen verdichten und leichte Strukturen drucken, die das Gesamtgewicht des Fahrzeugs senken, ohne die mechanische Festigkeit zu beeinträchtigen.
Energie & Offshore
WAAM macht durch eine dezentrale, bedarfsorientierte Fertigung langen Lieferzeiten bei geschmiedeten Energiekomponenten ein Ende. Dadurch werden Ausfallzeiten bei Offshore-Plattformen und Raffinerien drastisch reduziert, während die Partnerschaft von MX3D mit Framatome die Eignung für anspruchsvolle nukleare Anwendungen unter Beweis stellt.
Schifffahrt & Schiffbau
Ob es um die Herstellung massiver Bronze-Propeller oder den schnellen Austausch beschädigter Rumpfausrüstung und Ruderkomponenten geht – WAAM unterstützt Schiffsflotten dabei, ihre Einsatzbereitschaft aufrechtzuerhalten. Die Möglichkeit, zertifizierte Teile in der Nähe der Werft zu drucken, verringert Transportverzögerungen und Ausfallzeiten der Schiffe.
Fertigung & Werkzeugbau
Hersteller nutzen WAAM zum Drucken von maßgeschneiderten Vorrichtungen, hochbelastbaren Halterungen und Werkzeugeinsätzen. Das Verfahren eignet sich zudem hervorragend für die Reparatur von Formen, da es ermöglicht, neues Material auf abgenutzte Matrizen aufzubringen, anstatt ein komplett neues Werkzeug herzustellen, was erhebliche Zeit- und Kosteneinsparungen mit sich bringt.
WAAM im Vergleich zum laserbasierten 3D-Druck (PBF und Laser-DED)
Um die richtige Technologie für die additive Fertigung mit Metall zu wählen, muss man die grundlegenden Unterschiede zwischen draht- und pulverbasierten Systemen sowie zwischen Lichtbogen- und Laserenergie verstehen.
Laser-Pulverbett-Fusion (LPBF/PBF) nutzt einen Laser, um feines Metallpulver in einer geschlossenen Kammer selektiv zu schmelzen. Während PBF eine außergewöhnliche Auflösung für kleine, hochkomplexe Teile (wie medizinische Implantate oder Turbinenschaufeln) bietet, unterliegt es von Natur aus gewissen Einschränkungen:
WAAM arbeitet in einem offenen Raum, wodurch Teile mit einer Länge von mehreren Metern mit einer bis zu 100-mal höheren Geschwindigkeit als bei PBF gedruckt werden können. Da die Anschaffungs- und Betriebskosten für die Hardware im Vergleich zu laserbasierten Systemen in der Regel niedriger sind, ist WAAM die eindeutig wirtschaftlichere Wahl für großformatige Industriekomponenten.
Merkmal | WAAM (Bogen DED) | Laser-PBF | Laser-DED |
Bauraum | Meter (praktisch unbegrenzt) | < 350 mm | < 0.5 meter typically |
Auftragsrate | 2–10 kg/h | 0,1–0,5 kg/h | 0,2–2 kg/h |
Ausgangsmaterial | Überweisung (kostengünstig, sicher) | Pulver (teuer, gefährlich) | Pulver oder Draht |
Beschluss | Oberflächenrauheit von 1 mm | Strukturen von 0,05–0,1 mm | Oberflächenrauheit von 0,5 mm |
Am besten geeignet für | Große, kritische Teile mit einfacher bis mittlerer Komplexität | Kleine, komplexe Teile | Kleine und mittelgroße, komplex geformte Teile |
Sicherheit | Es gelten die üblichen Schweißverfahren | Äußerste Vorsicht erforderlich (Gesundheits- und Explosionsgefahr) | Hohes Sicherheitsrisiko durch den Einsatz von Lasern |
Investitionsausgaben (Hardware) | Niedrig bis mittel | Sehr hoch | Hoch |
Druckkosten (OPEX) | Günstig (>5-mal günstiger als Pulver-/Laser-AM) | Sehr hoch (teures Pulver) | Hoch |
Drähte oder Pulver
WAAM im Vergleich zum laserbasierten 3D-Druck (PBF und Laser-DED)
Kosten
Schweißdraht kostet deutlich weniger als metallisches Sprühpulver, oft 5- bis 10-mal weniger pro Kilogramm.
Sicherheit
Draht als Ausgangsmaterial birgt keine Inhalations- oder Explosionsrisiken, im Gegensatz zu feinen Metallpulvern, die eine spezielle Belüftung, Erdung und persönliche Schutzausrüstung erfordern.
Materialeffizienz
Bei der Druckanwendung erreicht Draht eine Materialausbeute von nahezu 100 %. Bei Pulversystemen geht Material durch Übersprühen verloren, und es ist eine Recycling-Infrastruktur erforderlich.
Verfügbarkeit
Schweißdraht ist ein weltweit standardisiertes Produkt, das von Dutzenden von Anbietern erhältlich ist. Bei Metallpulver für die additive Fertigung gibt es oft nur wenige Anbieter und lange Beschaffungsfristen.
Ist WAAM kosteneffizient? Ein Blick auf die wirtschaftlichen Aspekte
Die Kapitalrendite der additiven Fertigung mittels Drahtlichtbogen wird von drei Faktoren bestimmt: Wegfall der Werkzeugkosten, die Reduzierung von Rohstoffabfällenund Verkürzung der Vorlaufzeiten
Die genauen Kosten hängen zwar von der Maschinenlaufzeit, der Materialauswahl, der Teilegeometrie und den Anforderungen an die Nachbearbeitung ab. Durch den Einsatz eines Near-Net-Shape-Verfahrens erreicht die Materialeffizienz jedoch etwa 90 %, wodurch der massive Materialverlust vermieden wird, der beim Fräsen eines Teils aus einem massiven Rohling entsteht, bei dem bis zu 90 % des teuren Rohmaterials als Späne anfallen können.
Bei Einzelteilen und Kleinserien entfallen bei WAAM die Werkzeugkosten in Höhe von 10.000 bis über 100.000 US-Dollar, die beim Gießen oder Schmieden anfallen. Da keine teuren Formen amortisiert werden müssen, sorgt WAAM dafür, dass maßgeschneiderte Industriekomponenten und dringend benötigte Ersatzteile bereits ab dem ersten Stück einen positiven ROI erzielen.
Kostenelement | WAAM-Vorteil |
|---|---|
Werkzeuge | Null – keine Formen, Matrizen oder Vorlagen erforderlich |
Materialverschwendung | ~10 % Verschnitt (im Vergleich zu 40–90 % bei der CNC-Bearbeitung von Rohlingen) |
Druckzeit | Hohe Auftragsraten verkürzen die Druckzeit |
Nachbearbeitung | Nur funktionale Oberflächen erfordern eine CNC-Bearbeitung |
Bestand | Digitale Dateien ersetzen die physische Lagerhaltung |
Verkürzung der Vorlaufzeit | Schnellere Markteinführung = frühere Umsatzgenerierung |
Normen und Qualitätssicherung
Können WAAM-Teile zertifiziert werden?
WAAM-Teile können die mechanischen Eigenschaften, die Zugfestigkeit, die Streckgrenze, die Dehnung und die Ermüdungslebensdauer ihrer geschmiedeten oder gegossenen Pendants erreichen oder sogar übertreffen. MX3D hat Audits erfolgreich bestanden, Teile qualifiziert und/oder Zertifizierungen nach den folgenden Normen erhalten:
- DNV-ZertifizierungDNV-ST-B203: für die Klassifizierung von additiv gefertigten Bauteilen mittels DED
- ASME Abschnitt IX Für druckführende Anlagen im Energiesektor / USA
- API 20S Für additiv gefertigte Metallkomponenten in der Öl- und Gasindustrie
- Lloyd’s Register Für maritime und Offshore-Bauteile
- PED Für druckführende Anlagen im Energiesektor / EU
Normen und Qualitätssicherung
Digitale Rückverfolgbarkeit
Durch die Integration einer kontinuierlichen digitalen Prozessüberwachung gewährleistet MX3D eine lückenlose Rückverfolgbarkeit für jede gedruckte Schicht, wobei mehr als 60 Parameter erfasst werden. Jedes Bauteil verfügt über einen vollständigen digitalen Zwilling, der alle Schweißparameter, thermischen Daten und Prüfergebnisse aufzeichnet, was den Audit- und Zertifizierungsprozess für Endkunden vereinfacht.
Sind Sie bereit, WAAM für Ihr Projekt zu entdecken?
MX3D betreibt Europas größte WAAM-Produktionsstätte mit 15 Robotersystemen, die in Amsterdam rund um die Uhr zertifizierte Produktion gewährleisten. Ganz gleich, ob Sie ein schlüsselfertiges WAAM-System für Ihre eigene Anlage oder auf Anfrage gedruckte Hochleistungsteilebenötigen – unser Ingenieurteam unterstützt Sie gerne dabei, Vorlaufzeiten zu verkürzen, Kosten zu senken und Ihre Fertigung zu skalieren.
Kontakt aufnehmen
Häufig gestellte Fragen
Was ist Wire Arc Additive Manufacturing (WAAM)?
Wire Arc Additive Manufacturing (WAAM) ist ein Verfahren für den großformatigen Metall-3D-Druck, bei dem ein Schweißroboter geschmolzenen Draht Schicht für Schicht aufträgt und so Bauteile in Industriegröße herstellt. Es gehört zur Familie der Directed Energy Deposition (DED) und wird für Fertigung, Reparatur und Prototypenbau von Metallteilen eingesetzt, unter anderem in Energie, Schifffahrt, Verteidigung und Infrastruktur.
Wie funktioniert Wire Arc Additive Manufacturing?
Bei WAAM wird ein handelsüblicher Metallschweißdraht in einen Lichtbogen (in der Regel MIG oder CMT) eingeführt, der den Draht schmilzt und auf eine Bauplatte aufträgt. Ein Roboterarm folgt einem softwaregesteuerten Werkzeugweg und baut das Bauteil Schicht für Schicht auf. Sensoren überwachen die Temperatur in Echtzeit, um gleichbleibende Materialeigenschaften zu gewährleisten. Nach dem Druck werden die funktionalen Oberflächen per CNC auf die endgültigen Toleranzen bearbeitet.
Was sind die Nachteile von Wire Arc Additive Manufacturing?
Das WAAM-Verfahren ist zwar bei großen Bauteilen äußerst effizient, führt jedoch zu einer Oberflächengüte, die eine anschließende CNC-Bearbeitung der funktionalen Flächen erfordert. Zudem erfordert es ein sorgfältiges Wärmemanagement zur Minimierung von Eigenspannungen, bietet im Vergleich zum Laser-PBF-Verfahren (0,1 mm) eine geringere Auflösung (Mindestwandstärke 2,2 mm) und ist bei sehr hohen Stückzahlen in der Massenproduktion – die mehrere hundert identische Teile übersteigen – nicht kosteneffizient.
Was ist der Unterschied zwischen GMAW und WAAM?
GMAW (Gas-Metall-Lichtbogenschweißen) ist ein traditionelles Schweißverfahren, das zum Verbinden bestehender Metallteile eingesetzt wird. WAAM nutzt dasselbe Lichtbogen- und Drahtprinzip, ergänzt es jedoch durch robotergesteuerte Bewegungsabläufe und spezielle Software, um Schichten systematisch aufzutragen und so völlig neue 3D-Geometrien von Grund auf aufzubauen, anstatt einzelne Teile miteinander zu verbinden.
Können WAAM-Teile für den industriellen Einsatz zertifiziert werden?
Ja. Teile aus dem WAAM-Verfahren werden regelmäßig von großen Klassifikationsgesellschaften wie DNV, Lloyd’s Register, ASME und API zertifiziert. Da WAAM auf der bewährten Physik des Lichtbogenschweißens beruht, stützen sich die Qualifizierungswege auf bestehende Schweißnormen. MX3D hat DNV-zertifizierte Bauteile für Anwendungen in Schifffahrt und Energiewirtschaft geliefert.
Welche Materialien können in WAAM verwendet werden?
WAAM kann praktisch jede schweißbare Metalllegierung drucken, darunter Kohlenstoffstahl, Edelstahl (316L, 308L), Duplex- und Super-Duplex-Edelstahl, Inconel (625, 718), Aluminiumlegierungen, Bronze und vieles mehr. Als Ausgangsmaterial dient handelsüblicher Schweißdraht, der weltweit erhältlich und kostengünstig ist und auf jahrzehntelangen metallurgischen Zertifizierungsdaten basiert.
Wie hoch ist die Auftragsrate bei WAAM?
Die Auftragsrate bei WAAM liegt meist zwischen 2 und 15 kg/h, abhängig vom Werkstoff, vom Lichtbogenprozess (MIG, WIG oder Plasma) und von der Bauteilgeometrie. Damit ist WAAM 10- bis 100-mal schneller als laserbasierte additive Verfahren (0,1 bis 0,5 kg/h) und das einzige Metall-AM-Verfahren, das schnell genug ist, um Bauteile von mehreren hundert Kilogramm wirtschaftlich herzustellen.
Was ist der Unterschied zwischen PBF und DED?
Beim Pulverbettverfahren (Powder Bed Fusion, PBF) wird eine dünne Schicht Metallpulver auf einer Bauplattform verteilt und mit einem Laser oder Elektronenstrahl gezielt aufgeschmolzen. So entstehen hochauflösende Teile bis etwa 500 mm. Bei der Directed Energy Deposition (DED), zu der auch WAAM gehört, wird das Material (Draht oder Pulver) direkt in eine fokussierte Energiequelle (Lichtbogen, Laser oder Elektronenstrahl) geführt. Das ermöglicht deutlich größere Teile und höhere Auftragsraten, bei geringerer Auflösung. WAAM ist die schnellste und kostengünstigste DED-Variante.
Was ist der Unterschied zwischen LPBF und WAAM?
LPBF (Laser Powder Bed Fusion) eignet sich hervorragend für kleine, komplexe Teile mit feinen Strukturen (bis zu 0,1 mm), ist jedoch auf Bauvolumina unter 500 mm und Auftragsraten von 0,1–0,5 kg/h beschränkt. WAAM kann Teile mit einer Länge von über 6 Metern bei 2–15 kg/h herstellen und verwendet dabei kostengünstiges Drahtmaterial anstelle von teurem Metallpulver. LPBF eignet sich ideal für Halterungen in der Luft- und Raumfahrt sowie für medizinische Implantate; WAAM ist für große Industriekomponenten wie Druckbehälter, Propeller und Strukturknotenpunkte ausgelegt.
Gibt es einen Unterschied zwischen Cladding und WAAM?
Nein, beide nutzen dieselbe Technik und Wissenschaft, eine Schweißstromquelle und in der Regel einen Roboter oder einen industriellen Manipulator. WAAM-Systeme wie der M1 von MX3D können jede Oberfläche scannen und diese Oberfläche „drucken“ oder „aufbringen“. Da die zugrunde liegende Software eines WAAM-Systems komplexere Geometrien automatisch verarbeiten kann, ist sie in der Lage, komplexere Geometrien zu bewältigen als die meisten Auftragschweißsysteme. Außerdem können Sie mit derselben Maschine zusätzliche Merkmale auf ein Bauteil 3D-drucken (Hybriddruck). Ein WAAM-System kann also eine flexiblere Maschine sein.
Sind Sie bereit, Ihre Fertigungskapazitäten zu erweitern?
Ganz gleich, ob Sie Ihre Anlage mit einem schlüsselfertigen WAAM-System aufrüsten möchten oder ob Sie On-Demand-Teile von unserem Expertenteam fertigen lassen möchten – MX3D bietet Ihnen die Qualität, die Sie suchen.
